

Filettatrice intelligente
1. Identificare automaticamente il diametro del tubo 2. Regolazione e impostazione automatica dell'utensile 3. Dimensioni dei tu...
See Details
Gli strumenti Spud sono venduti in molte più forme di quanto la maggior parte degli acquirenti si aspetti e le differenze non sono estetiche. Una chiave dimensionata per bulloni M16 non allineerà una flangia M24, uno spud fuso non sopravviverà a una stagione di acciaio strutturale e una barra spud non è affatto uno strumento di allineamento. Quello che segue copre ciò a cui si riferisce effettivamente il nome, come abbinare uno spud al foro di un bullone, su quale acciaio insiste e dove l'utensile si inserisce in una sequenza di fabbricazione che prevede già attrezzature per il taglio e la filettatura.
Uno strumento spud è uno strumento manuale la cui estremità di lavoro è una punta d'acciaio conica, inserita in un foro di bullone disallineato per fare leva su due parti nella registrazione e tenerle lì mentre viene inserito un dispositivo di fissaggio. La punta è la patata; il cono fa il lavoro.
La geometria è semplice e questo è il punto. Uno spud per uso generale va da circa 6 mm sulla punta a 20 o 25 mm sulla spalla, rettificato su una conicità poco profonda in modo che possa essere posizionato a diversa profondità. Spingetelo leggermente e correggete un piccolo offset. Spingilo ulteriormente e l'articolazione si muoverà di più. Una lunghezza del corpo compresa tra 250 e 450 mm fornisce una leva sufficiente per far rotolare una flangia senza piegare permanentemente il bullone.
Dove uno strumento spud guadagna il suo posto sul sito:
Il termine strumento spud copre almeno tre prodotti diversi e confonderli in fase di acquisto è l'errore più comune in questa categoria. La tabella seguente li separa per fine lavoro, dimensione e modalità di guasto.
| Chiave Spud (podger) | Punta affusolata più ganascia esagonale fissa | da 250 a 450 mm di lunghezza; Base conica da 12 a 25 mm | Allineamento della flangia e della struttura, quindi serraggio | La ganascia non può corrispondere a tutte le dimensioni del dado |
| Chiave per spud strutturale | Rastremazione più lunga, corpo più pesante, a volte faccia a martello | da 300 a 600 mm; fino a 1,4kg | Costruzione in acciaio in quota e collegamenti bullonati pesanti | Troppo pesante e troppo lungo per lavori al banco o di piccolo diametro |
| Barra spud | Scalpello o punta su una lunga barra solida | da 1,0 a 1,5 mt; da 3 a 12kg | Sollevamento, leva, spostamento di piastra e guida | Nessuna estremità della chiave; non allineerà il foro di un bullone |
| Spud (tronco di tubo) | Tronchetto o nipplo di saldatura corto | Corrisponde alla dimensione del tubo | Ugelli, prese di misura, scarichi su vasi | Non è affatto uno strumento manuale |
Il diametro del bullone imposta il foro passante, il foro passante imposta la base dello spud e la base dello spud imposta il disallineamento che è possibile eliminare senza danni. Lavorare la sequenza in quest'ordine e lo strumento si adatterà alla prima volta.
Utilizzando fori con gioco medio secondo ISO 273, un bullone da 16 mm passa attraverso un foro da 17,5 mm, un bullone da 20 mm attraverso 22 mm e un bullone da 24 mm attraverso 26 mm. Una base dello spud a circa l'85-90% del diametro del foro si inserisce in modo pulito e trasferisce comunque la forza alla parete del foro anziché alla faccia del bullone.
La lunghezza è una decisione separata. Una chiave da 250 a 300 mm è adatta al lavoro al banco e alle piccole flange, mentre da 400 mm e oltre fornisce la portata necessaria su bobina di grandi dimensioni e connessioni strutturali. Più lungo non è automaticamente migliore: ogni 100 mm in più di maniglia moltiplica la forza disponibile sul cono, e quella forza è ciò che deforma i bordi del foro quando un giunto è molto fuori registro.
Le connessioni filettate sollevano un diverso problema di allineamento. Quando una bobina è unita mediante filettature NPT, BSPT o BSPP anziché da una flangia, la questione dell'adattamento diventa l'impegno della filettatura e la tenuta anziché il registro dei fori e le dimensioni pertinenti sono stabilite in questo documento. guida ai tipi e alle dimensioni delle filettature dei tubi .
Una chiave a spud guadagna i suoi soldi nei primi 40 mm di acciaio, quindi la lega e il trattamento termico contano più di qualsiasi altra caratteristica dell'utensile. Il cromo-molibdeno forgiato a stampo come il 4140, con il cono indurito a circa 40-45 HRC e il corpo lasciato più morbido, è la combinazione che mantiene la forma senza diventare fragile.
Cromo-molibdeno forgiato
Acciaio al carbonio fuso o laminato
Le maniglie tubolari in acciaio tollerano gli abusi del sito; le maniglie in legno assorbono gli urti ma si seccano e si restringono; le maniglie composite isolate sono l'unica scelta sensata per i lavori elettrici, dove una tensione nominale di 1000 V è un requisito piuttosto che una cosa piacevole da avere. Sul lato delle ganasce, le dimensioni fisse hanno una presa migliore, le ganasce regolabili coprono più dimensioni di dadi a scapito della pendenza, e le versioni a cricchetto accelerano le corse lunghe dei bulloni ma aggiungono un meccanismo che la grinta alla fine troverà.
Gli utensili da taglio utilizzati a pochi metri di distanza seguono la stessa logica metallurgica. Una filiera che ha perso la sua durezza strapperà un filo nello stesso modo in cui una punta morbida segnerà un foro, motivo per cui la qualità dell'acciaio per utensili e il trattamento termico rientrano nella stessa conversazione di acquisto.
 Filiera in acciaio super rapido per filettatrici elettriche Filiere di precisione HSS per macchine elettriche, offerte in set di quattro pezzi per filettature BSPT e NPT con scanalature per aspirazione truciolo e standard marcati al laser. Visualizza il prodotto →
Lo spud è uno strumento di adattamento. Entra dopo che il tubo è stato tagliato, filettato o scanalato ed esce prima che venga applicata la coppia finale. I negozi che seguono una sequenza fissa attorno a quella regola raramente hanno bisogno di scavare un buco, e la disposizione delle attrezzature dietro tale sequenza è stabilita in questi soluzioni per la fabbricazione e l'installazione di tubi .
Il primo passo è quello in cui si crea la maggior parte del dolore dovuto all'adattamento. Un taglio fuori squadra di mezzo grado spinge la faccia della flangia fuori parallela e nessuna leva riporterà i fori dei bulloni su una linea pulita una volta che le facce combattono tra loro.
 Sega per taglio a freddo dei metalli a conversione di frequenza Sega a freddo da 220 V 3500 W con lama da 355 mm e velocità variabile da 700–1300 giri/min, dotata di guida della linea d'ombra per l'allineamento del taglio nella fabbricazione dei tubi. Visualizza il prodotto →
Il secondo passaggio è quello in cui viene decisa la qualità del filo. Un filo sfilacciato su un nipplo o sull'estremità di una bobina modifica la lunghezza effettiva dell'assemblaggio di una frazione, e le frazioni sono ciò che trasforma un allineamento di due minuti in una discussione di venti minuti con un martello.
 Filettatrice intelligente per tubi DN15–DN100 L'impostazione automatica del diametro del tubo e la filettatura di tubi di piccole dimensioni in 4 secondi supportano filettature britanniche, americane e metriche su tubi in carbonio, zincati, inossidabile, alluminio e rame. Visualizza il prodotto →
La maggior parte dei guasti dell'utensile spud sono guasti di leva: all'utensile viene chiesto di correggere un offset maggiore di quello che il foro può sopportare. Una flangia fuori registro di 5 mm richiede l'allentamento e la reimpostazione del giunto, non una chiave più lunga e un peso corporeo maggiore.
Le flange in acciaio inossidabile necessitano di maggiore cura rispetto all'acciaio al carbonio. Lo spud dovrebbe entrare in contatto con la parete del foro e nient'altro, perché una punta trascinata sulla faccia della flangia imbratterà la superficie e darà un punto di partenza al percorso della perdita. Le rondelle temprate e gli assemblaggi strutturali ad alta resistenza sono altrettanto spietati: una conicità troppo affilata segnerà il foro e una conicità troppo smussata non entrerà affatto. Una goccia di antigrippante sullo spud lo mantiene libero in condizioni di bagnato e riduce l'usura sui fori in acciaio inossidabile.
Acquista prima in base alla dimensione del foro, poi in acciaio e terzo in base al tipo di ganascia; ogni altra caratteristica è l'adorazione. Una breve lista di controllo mantiene la decisione nel giusto ordine.
Uno strumento spud viene utilizzato per fare leva sui fori dei bulloni disallineati in linea e trattenere il giunto mentre viene montato un dispositivo di fissaggio. La punta affusolata entra nel foro, il giunto ruota a registro e il bullone entra senza forza. Si tratta di un'attrezzatura standard per la realizzazione delle flange, il montaggio dell'acciaio strutturale e l'allineamento dei prefabbricati.
Un bullone da 5/8 pollici passa attraverso un foro di circa 17,5 mm, quindi una base spud da 15 a 16 mm si adatta correttamente. Una chiave con una base da 12 mm farà rumore nel foro, mentre una chiave da 20 mm si incuneerà prima che raggiunga la profondità di lavoro.
Sì, nella maggior parte dei mercati di lingua inglese i due nomi descrivono lo stesso strumento: una punta affusolata abbinata a una mascella esagonale. L'utilizzo regionale varia e in Nord America la versione strutturale è spesso chiamata semplicemente spud key o bull pin con una chiave fissata.
Può, con attenzione. Il cono deve toccare solo la parete del foro, mai la superficie della flangia o l'area di alloggiamento della guarnizione, e il foro deve essere pulito e leggermente lubrificato. Per lavori igienici o su acciaio inossidabile di elevata purezza, un perno di allineamento con punta morbida è la scelta più sicura.
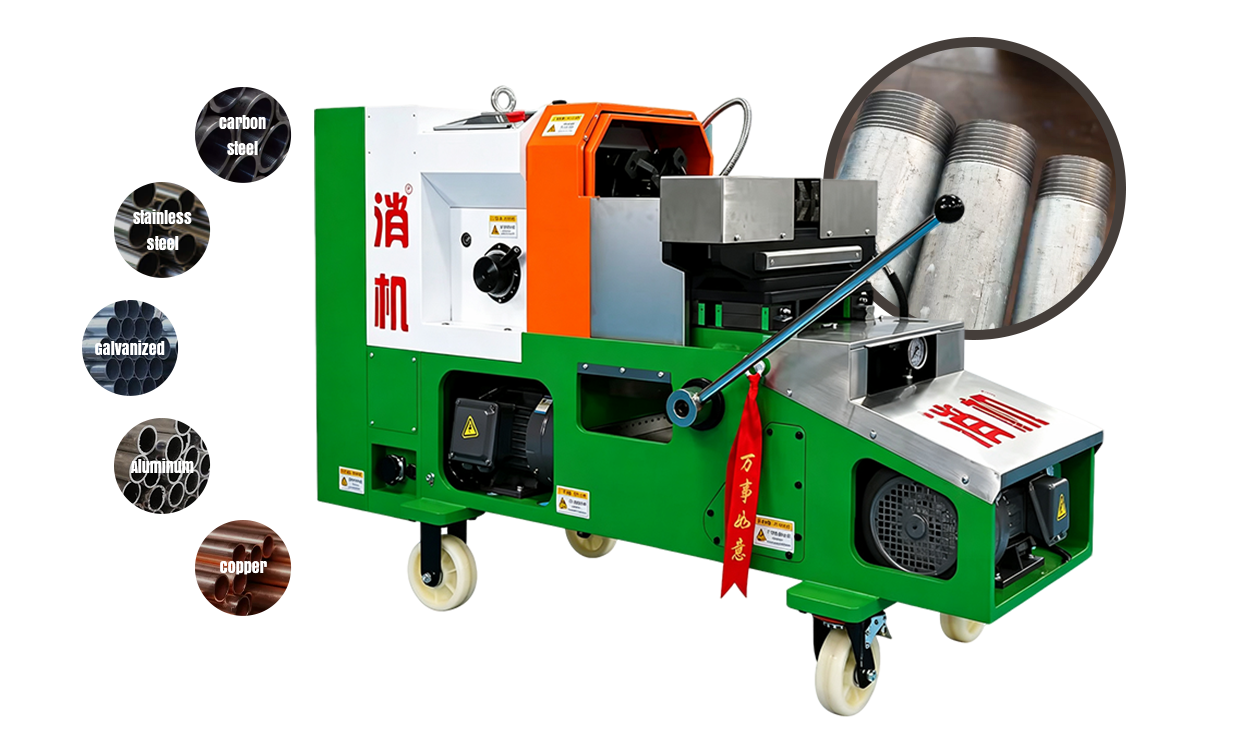
1. Identificare automaticamente il diametro del tubo 2. Regolazione e impostazione automatica dell'utensile 3. Dimensioni dei tu...
See Details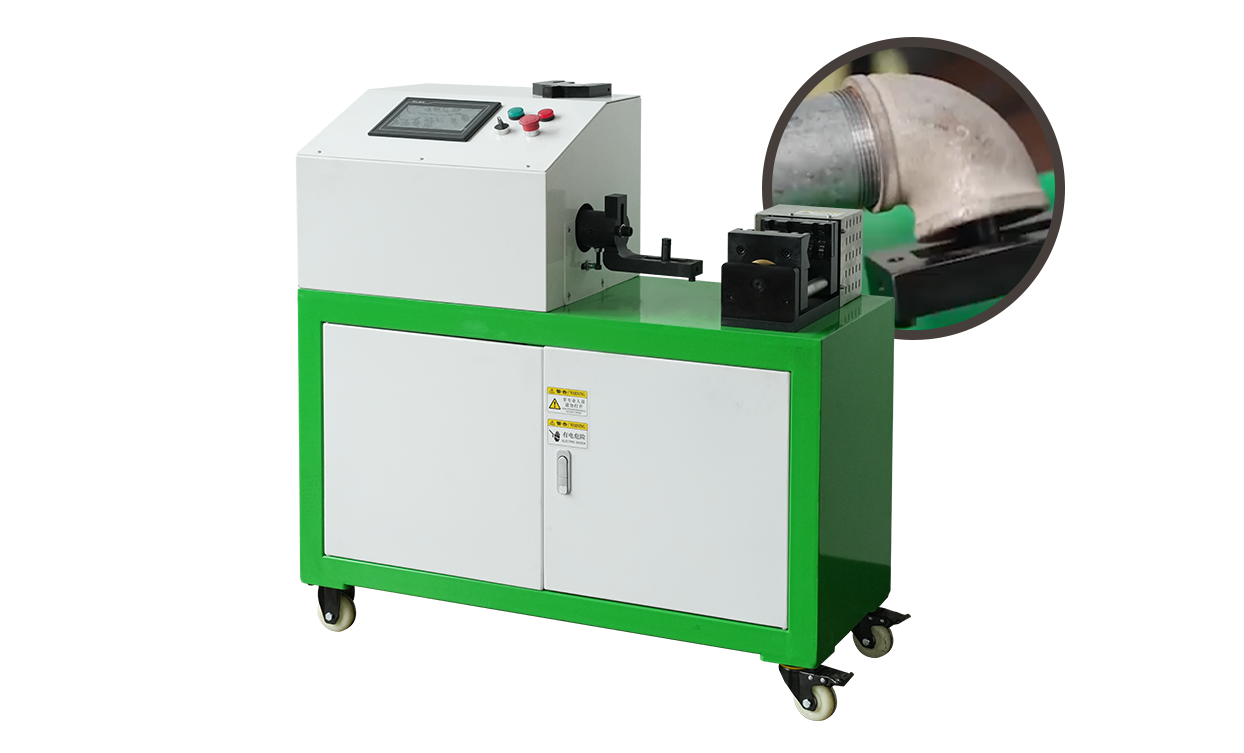
1. Regolazione intelligente, avvitamento elettrico 2. Risparmiare manodopera e migliorare l'efficienza 3. Il layout è ragionevole, sicur...
See Details
Il Compressore d'aria serie F1200 è progettato per un'erogazione di aria compressa affidabile ed economicamente vantaggiosa, grazi...
See Details
Questa filettatrice elettrica per tubi a doppia velocità SQ100 da 4 pollici 15-100 mm è progettata per operazioni di filettatura di tubi precise ed...
See Details
Questo strumento di crimpatura idraulica agli ioni di litio da 18 V è uno strumento idraulico portatile progettato per la crimpatura dei terminali ...
See Details
Questo tagliacavi industriale agli ioni di litio da 18 V è uno strumento professionale progettato per il taglio di cavi di grande diametro. È do...
See Details
Questo martello perforatore senza spazzole agli ioni di litio da 21 V è uno strumento di livello industriale progettato per forare e scalpellare ce...
See Details
Questa perforatrice per tubi antincendio da 220 V è un dispositivo professionale progettato per il taglio di fori su tubi antincendio e idraulici. ...
See Details
L'avvitatore a percussione senza spazzole agli ioni di litio XJ.533 da 21 V è uno strumento cordless alimentato a batteria da 21 V del marchio...
See Details
Il trapano-avvitatore a percussione senza spazzole agli ioni di litio XJ.615 da 21 V è un trapano a batteria a doppio uso del marchio Xiaojia. Alim...
See Details
Copyright© by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

