

Macchina per il serraggio dei tubi intelligente
1. Regolazione intelligente, avvitamento elettrico 2. Risparmiare manodopera e migliorare l'efficienza 3. Il layout è ragionevole, sicur...
See Details
Un fuoco principale da quattro pollici, circa quaranta giunti, una data di consegna di due settimane e una macchina progettata solo per due pollici. Questo singolo disallineamento è l'errore più costoso nella filettatura dei tubi e si manifesta sotto forma di attrezzature noleggiate, straordinari o filettature che non superano il controllo del manometro il giorno dell'ispezione. Per impostazione predefinita, la correzione non riguarda una macchina più grande; corrisponde correttamente a tre variabili: dimensione del tubo e spessore della parete, standard di filettatura che l'ispettore misurerà e numero di giunti che la squadra deve tagliare per turno.
Se li prendi bene, tutto il resto, compreso il prezzo, seguirà logicamente. Sbagli e nessuna quantità di potenza compensa.
Eliminando il marketing, una filettatrice è un sistema di cinque parti: il mandrino che trattiene il tubo, la testa della filiera che taglia il filo, l'azionamento che lo gira, la lubrificazione e la gestione dei trucioli e il supporto o banco su cui poggia. La debolezza in ognuno di essi si manifesta con un tubo ovale, fili strappati o una macchina che cammina sul pavimento sotto carico.
Cinque specifiche meritano la tua attenzione prima del prezzo:
Inizia con il tubo più grande del progetto, quindi aggiungi una dimensione di altezza libera. Se il lavoro include montanti da 4 pollici e testate da 6 pollici, una macchina da 4 pollici è già troppo piccola; se il lavoro riguarda linee HVAC e irrigatori da 1/2 a 2 pollici, una macchina da 4 pollici rappresenta uno spreco di capitale e un peso aggiuntivo sul posto.
Per i comuni lavori di installazione e manutenzione, tre classi di macchine coprono la maggior parte delle situazioni.
| Classe | Capacità tipica | Metodo di filettatura | Più adatto a | Cautela pratica |
|---|---|---|---|---|
| Infilatore manuale a cricchetto | Da 1/2 a 2 pollici | Testa singola, azionata manualmente | Riparazioni, piccoli collegamenti, spazi ristretti | Affaticamento dell'operatore, conicità incoerente su lunghe tirature |
| Elettrico a doppia velocità | Da 15 a 100 mm (da 1/2 a 4 pollici) | Azionamento a motore, due gamme di velocità | Installazione in loco, tubazioni antincendio, rete HVAC | Richiede potenza stabile e corretta gestione dell'usura degli stampi |
| Automatico intelligente | Configurabile, comunemente fino a 4 pollici e oltre | Bloccaggio, avanzamento e lubrificazione motorizzati | Officine di fabbricazione, numero elevato di giunti, filettature non standard | Costo di capitale più elevato, necessita di operatori addestrati e manutenzione pianificata |
Una macchina elettrica a doppia velocità come la SQ100 copre da 15 a 100 mm, mentre la SQ65 copre da 15 a 65 mm; la differenza di una classe di taglia decide se una linea da 3 pollici è di routine o impossibile.
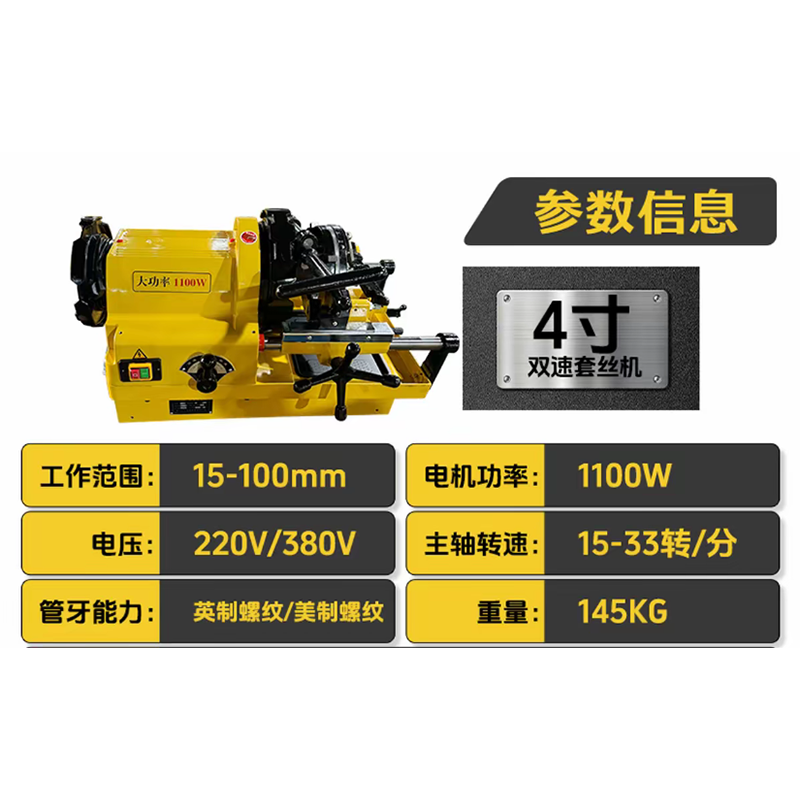 Filettatrice elettrica per tubi a doppia velocità SQ100 da 4 pollici 15-100 mm Questa filettatrice elettrica per tubi a doppia velocità SQ100 da 4 pollici 15-100 mm è progettata per operazioni di filettatura tubi precise ed efficienti, con un campo di lavoro di 15-100... Visualizza il prodotto →
Controlla anche la compatibilità dei materiali. L'acciaio al carbonio si infila facilmente; I tubi in acciaio inossidabile, zincati e in lega necessitano di velocità inferiori, matrici più affilate e fluido da taglio più generoso, e alcuni tipi di acciaio inossidabile a parete sottile dovrebbero essere tagliati con un metodo completamente diverso.
La decisione è aritmetica, non preferenziale. Sull'acciaio al carbonio da 2 pollici, un infilatore manuale richiede in genere da 8 a 15 minuti per giunto una volta incluse l'installazione e la gestione. Una macchina elettrica a doppia velocità porta il tempo a circa 3-5 minuti. Una macchina automatica con bloccaggio, alimentazione e lubrificazione motorizzati può raggiungere da 1,5 a 2,5 minuti e l'operatore è libero di preparare il tubo successivo mentre la filettatura corrente taglia.
Moltiplica questa differenza per il costo dell'equipaggio. Con 150 giunti, il divario tra 12 minuti e 3 minuti per giunto equivale a circa 22 ore di lavoro su una singola attività, prima di contare le rilavorazioni sui fili rifiutati. Di solito questa è l'intera giustificazione per salire di classe.
Le macchine automatiche guadagnano il loro prezzo in tre situazioni specifiche: numero elevato di giunti su dimensioni ripetitive, specifiche di filettatura miste o non standard che richiedono passo e profondità ripetibili e officine in cui la qualità della filettatura influisce direttamente sull'assemblaggio a valle. Per un appaltatore che taglia venti giunti a settimana in cinque dimensioni, una macchina elettrica a doppia velocità è l’acquisto migliore e il risparmio riguarda matrici, ricambi e un mandrino di riserva.
Il punto in cui l’automazione cambia realmente i risultati è la coerenza. Una macchina che controlla la velocità di avanzamento e la lubrificazione elimina la variabile dell'operatore che fa variare le filettature tra i turni, il che è importante quando un ispettore misura un giunto su dieci. Il nostro soluzioni di filettatura sono costruiti attorno all'idea di output ripetibile piuttosto che solo di velocità pura.
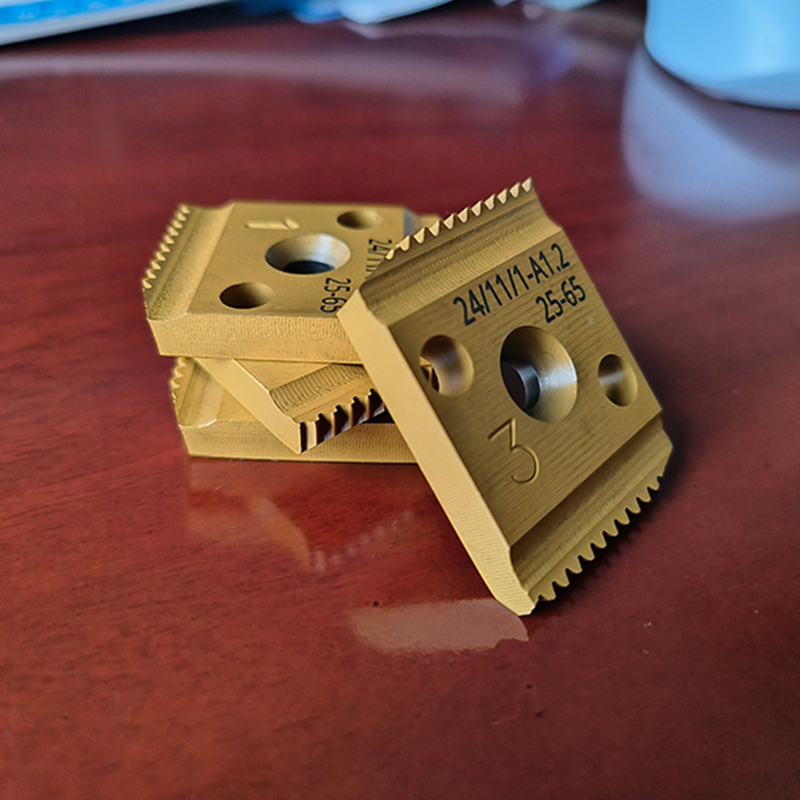 Filettatrice intelligente 1. Identificare automaticamente il diametro del tubo Visualizza il prodotto →
I difetti del thread raramente falliscono immediatamente. Si guastano durante i test di pressione o dopo una stagione di cicli termici. Tre controlli ne catturano la maggior parte.
Le filettature NPT sono rastremate a 1:16 e la rastremazione deve essere tagliata dalla matrice, non forzata da un serraggio eccessivo. Un giunto NPT tagliato correttamente deve essere assemblato serrato a mano con circa due o tre giri rimanenti, quindi effettuare due o tre giri con una chiave. Meno giri significano una filettatura sottodimensionata; più significa che il filo è stato tagliato troppo in profondità o che la filiera è usurata.
Utilizzare un calibro del passo per un rapido controllo sul campo e un calibro ad anello o a tampone per l'accettazione. Una posizione di tolleranza comune è più o meno un giro dal piano di sagoma base. Se le tue articolazioni si spostano verso il lato meno durante uno spostamento, fermati e ispeziona il dado; l'usura è progressiva ed uniforme, quindi ogni filo successivo la eredita.
Filettature strappate, rovinate o usurate indicano quattro cause in ordine di probabilità: filiere smussate, fluido da taglio insufficiente o errato, velocità del mandrino troppo elevata o tubo non tenuto concentricamente. Controllare il mandrino prima di incolpare la testa della filiera.
Le matrici sono i punti in cui i budget per la filettatura perdono silenziosamente. Le matrici in acciaio rapido mantengono il bordo molto più a lungo rispetto agli equivalenti in acciaio al carbonio, soprattutto su tubi in acciaio inossidabile e zincati, e tollerano i tagli interrotti che si verificano quando lo spessore della parete del tubo varia. I design a doppio taglio tagliati sia sul bordo anteriore che su quello posteriore, riducono la coppia necessaria per passaggio e producono una cresta più pulita, al costo di un prezzo di acquisto leggermente più alto.
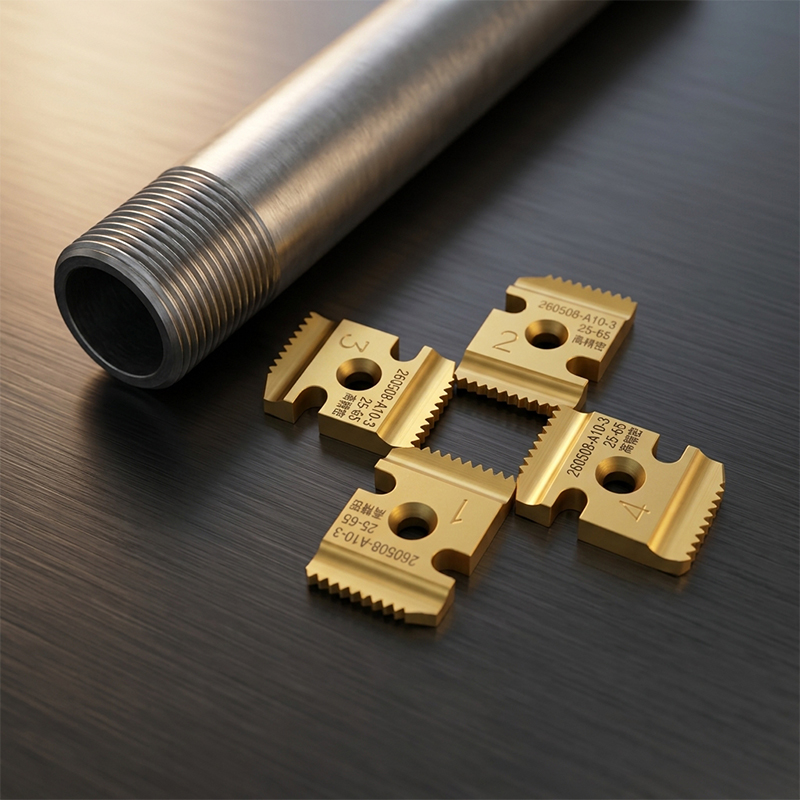 Filiere per filettatura a doppio taglio Compatibilità specializzata: Progettate esclusivamente per macchine filettatrici intelligenti, le filiere presentano una struttura lavorata ad alta precisione che si adatta perfettamente all'oper... Visualizza il prodotto →
Il fluido da taglio non è opzionale sull'acciaio. Raffredda lo stampo, elimina i trucioli e controlla l'attrito che causa grippaggio. Far funzionare una macchina a secco per risparmiare fluido in genere raddoppia il consumo dello stampo e aumenta il tasso di scarto, che rappresenta un costo molto maggiore del fluido stesso. Mantenere un vassoio raccoglitrucioli o un separatore nel circuito in modo che il fluido ricircolato non riporti i trucioli abrasivi sul tagliente.
Ordina le fustelle secondo lo standard esatto specificato dal tuo progetto e conserva un set di riserva in loco. Un singolo dado usurato può tenere inattivo un intero equipaggio per un giorno mentre un rimpiazzo viene spedito.
Confermare la fornitura prima dell'arrivo della macchina. Le filiere elettriche a doppia velocità sono comunemente disponibili nelle configurazioni monofase da 220 V e trifase da 380 V e le due non sono intercambiabili in loco. I cavi di prolunga lunghi causano cadute di tensione che si manifestano con avviamenti lenti e motori bruciati; utilizzare il cavo più corto possibile e proteggere il circuito con un dispositivo differenziale.
Punti di sicurezza pratici applicati da personale esperto: un interruttore a pedale in modo che entrambe le mani rimangano lontane dalla testa della filiera, protezione del mandrino rotante, un arresto di emergenza a portata di mano e un arresto immediato se la macchina inizia a camminare o il tubo si sposta. I luoghi umidi e i lavori invernali all'aperto richiedono particolare attenzione alle condizioni del cavo e la macchina deve essere livellata su un supporto o una panca anziché appoggiata su ritagli.
Le seghe per il taglio a freddo e gli altri strumenti di preparazione dovrebbero essere utilizzati con la stessa disciplina. L'estremità di un tubo quadrata e priva di bave si filetta in modo molto più accurato di quella tagliata con un disco abrasivo e la sbavatura richiede pochi secondi rispetto al ritaglio di una filettatura rovinata.
Per una panoramica più approfondita del processo di selezione, compresi i compromessi tra le classi, consulta questa guida pratica su come scegliere una filettatrice per tubi .
Acquista per il tubo più grande che filetterai, lo standard di filettatura che il tuo ispettore misurerà e il numero di giunti che il tuo equipaggio dovrà produrre ad ogni turno. Queste tre risposte determinano se una macchina elettrica a doppia velocità o un’unità automatica intelligente è l’acquisto corretto e determinano anche quanto dovresti spendere per stampi e lubrificazione. Ogni rifiuto riconducibile a una matrice smussata o a un mandrino slittante è stata una decisione presa in fase di acquisto, non sul posto.
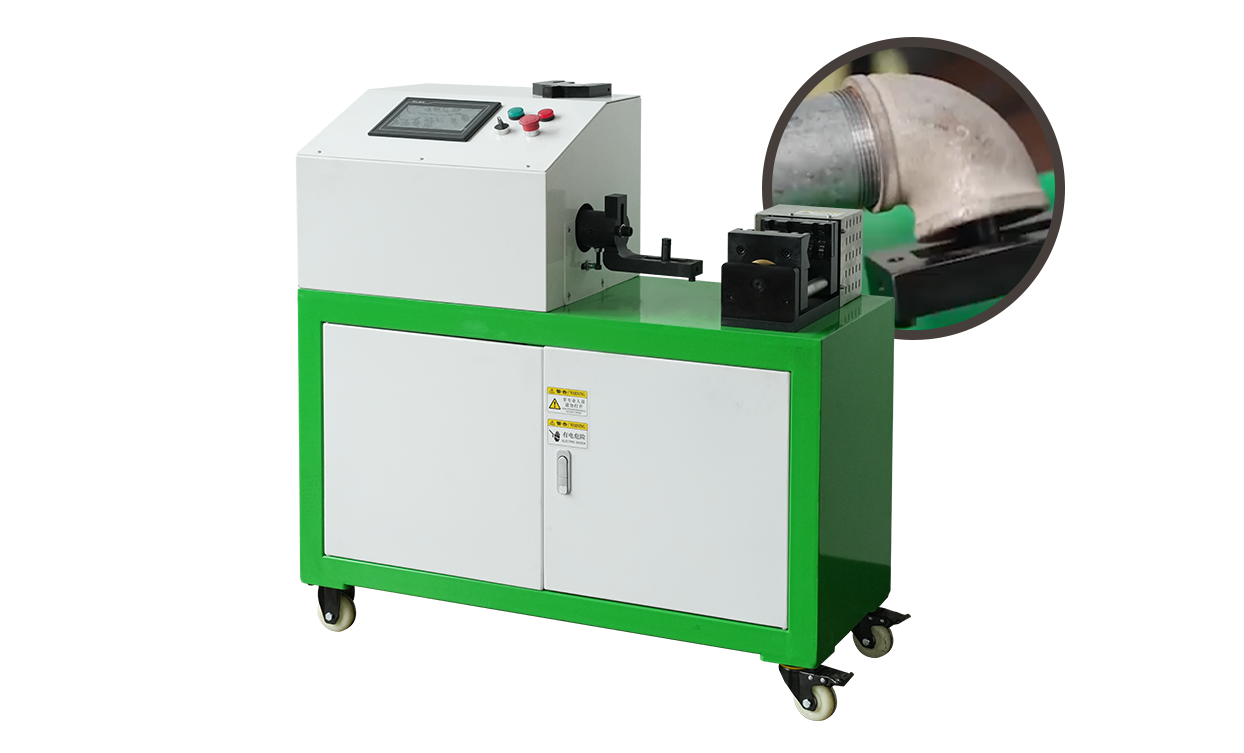
1. Regolazione intelligente, avvitamento elettrico 2. Risparmiare manodopera e migliorare l'efficienza 3. Il layout è ragionevole, sicur...
See Details
Il Compressore d'aria serie F1200 è progettato per un'erogazione di aria compressa affidabile ed economicamente vantaggiosa, grazi...
See Details
Il Compressore d'aria serie F1680 è progettato per un'alimentazione d'aria stabile ed efficiente, con tecnologie chiave di co...
See Details
Questo martello perforatore senza spazzole agli ioni di litio da 21 V è uno strumento di livello industriale progettato per forare e scalpellare ce...
See Details
Questa perforatrice per canali in acciaio agli ioni di litio da 21 V è uno strumento di punzonatura idraulico portatile progettato per perforare fo...
See Details
Il martello perforatore senza spazzole ad alto magnetismo agli ioni di litio XJ.709 21V è un martello di livello industriale del marchio Xiaojia. D...
See Details
L'avvitatore ad impulsi senza spazzole agli ioni di litio XJ.570 da 21 V è uno strumento leggero di livello industriale del marchio Xiaojia. ...
See Details
Il trapano-avvitatore a percussione senza spazzole agli ioni di litio XJ.615 da 21 V è un trapano a batteria a doppio uso del marchio Xiaojia. Alim...
See Details
La motosega elettrica brushless XJ.204 16V 4" è una motosega compatta agli ioni di litio del marchio Xiaojia. Alimentato da un motore brushless ...
See Details
Questa pistola a spruzzo agli ioni di litio da 21 V (modello Small Airplane) è uno strumento di verniciatura portatile e senza fili progettato per ...
See Details
Copyright© by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

